
按年份存档: 2026


SMA连接器国产替代真能打吗?进口12-16周交货周期逼出来的自主可控之路
✍️ 德索连接器 · 王工
如果把时间拨回几年前,很多射频工程师在做项目选型时几乎不会犹豫:
📡 测试系统选进口
📡 微波链路选进口
📡 卫星通信选进口
📡 军工配套选进口
似乎只要预算允许,进口品牌就是默认答案。
但这几年情况发生了明显变化。
越来越多企业开始认真研究一个以前不太愿意碰的话题:
SMA连接器国产替代,到底行不行?
而推动这件事的,很多时候不是价格。
而是交期。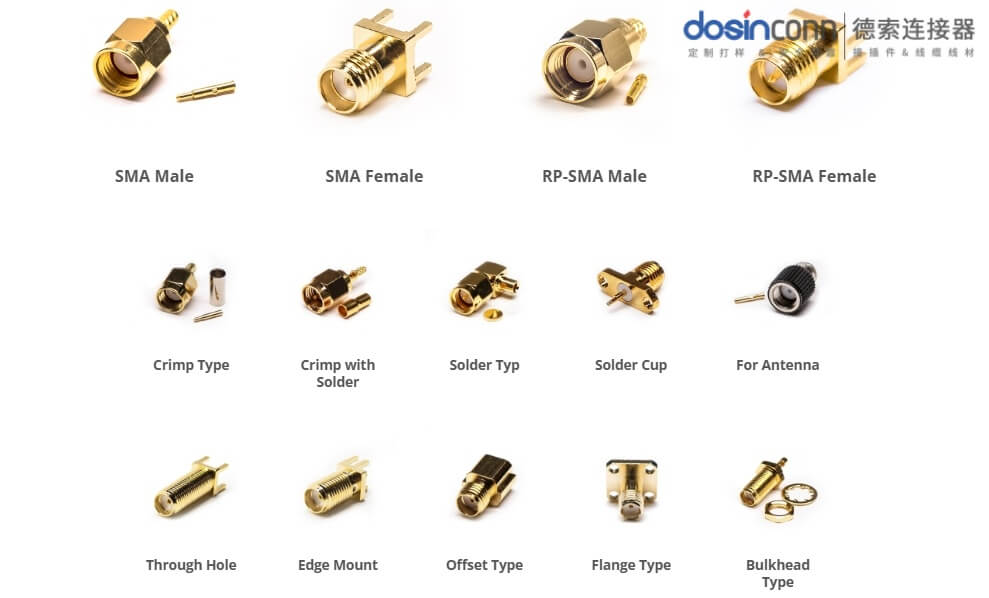
🚨 一场交期危机让很多企业突然清醒
不少工程师都经历过这样的场景:
项目已经立项。
PCB已经投板。
测试计划已经排好。
结果采购回复一句:
预计交期12~16周整个项目节奏瞬间被打乱。
更极端的时候:
⚠️ 部分型号缺货
⚠️ 全球库存紧张
⚠️ 代理商排队
⚠️ 交期持续延长
对于研发部门来说:
最痛苦的不是价格上涨。
而是项目根本等不起。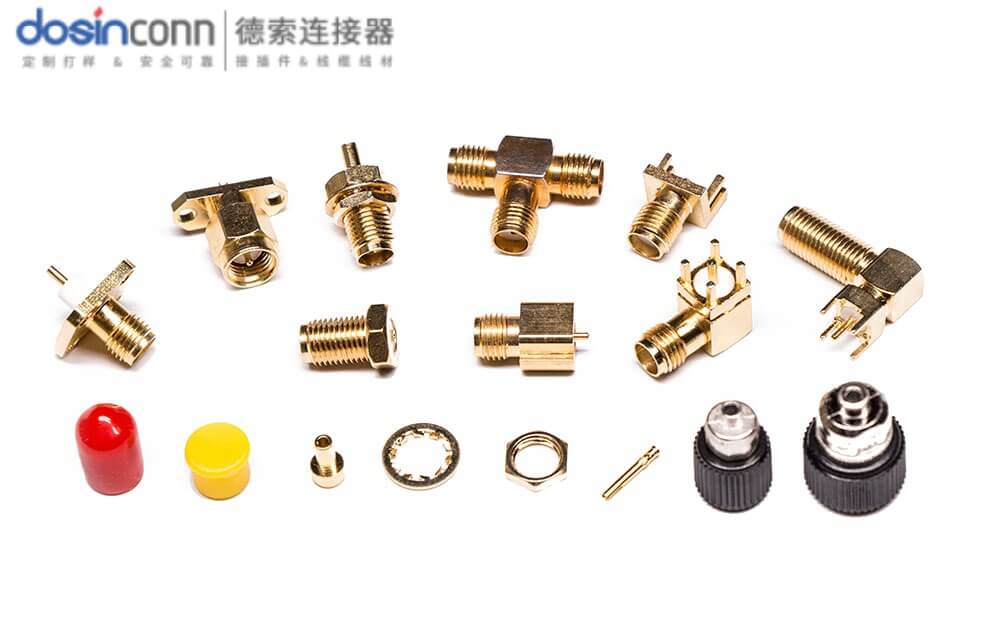
📡 过去大家为什么迷信进口?
必须承认。
早期高频连接器领域,进口厂商确实建立了很高的技术壁垒。
优势主要来自:
🔬 精密加工能力
🔬 高频设计经验
🔬 镀层工艺控制
🔬 长期可靠性验证
尤其在:
📶 18GHz
📶 26.5GHz
📶 40GHz+
等高频场景。
进口产品长期占据优势。
因此形成了一种行业惯性:
高端项目
=
进口品牌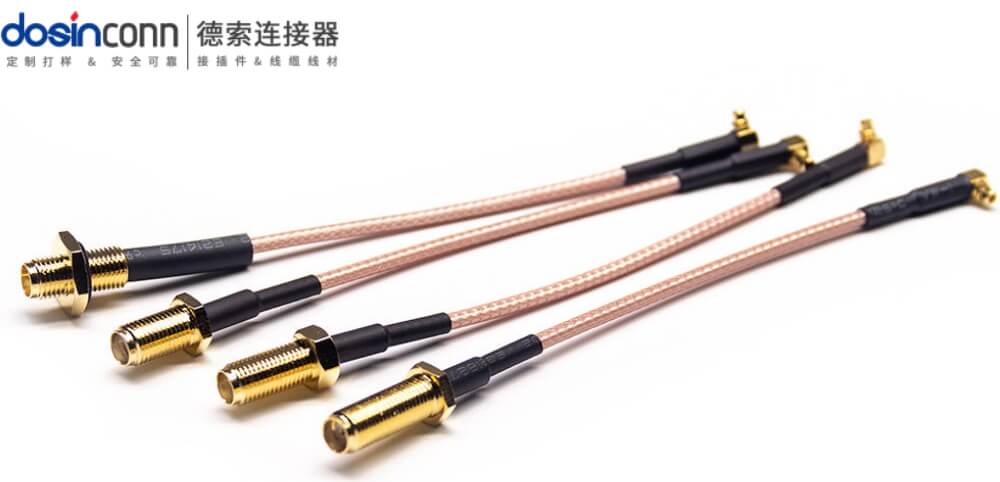
🔧 但今天的国产和十年前已经不是一回事
很多人对国产连接器的印象还停留在:
❌ 公差控制差
❌ 一致性一般
❌ 高频性能不足
但实际上。
近几年国内射频产业链发展速度非常快。
特别是在:
🏭 CNC精密加工
🏭 自动化装配
🏭 电镀工艺
🏭 测试验证体系
方面进步明显。
很多国产SMA产品在:
📡 DC~18GHz
甚至:
📡 DC~26.5GHz
范围内已经能够满足大量应用需求。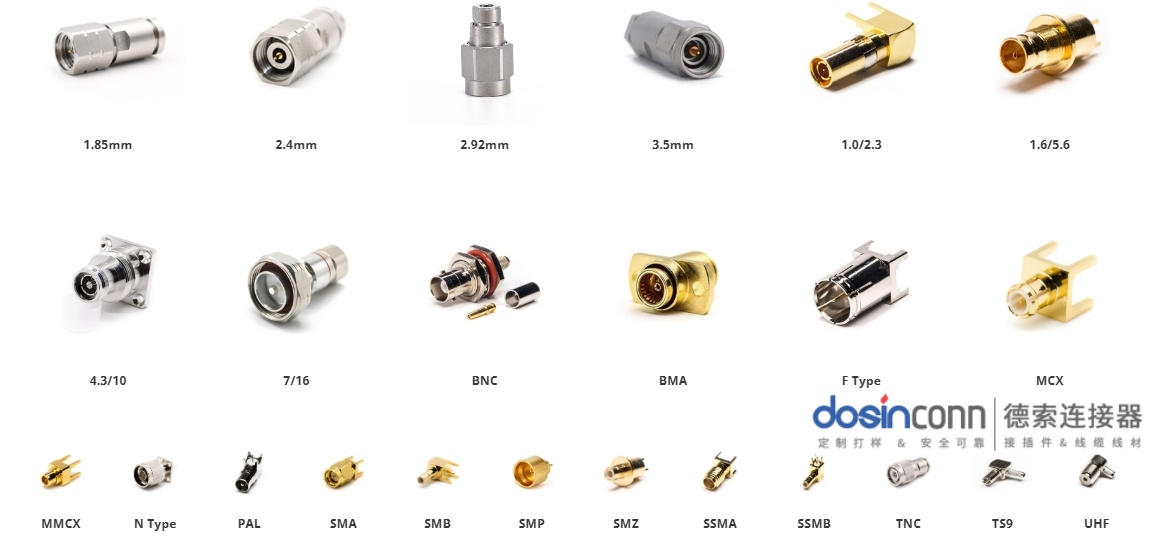
📊 真正决定成败的不是“能不能用”
而是:
能不能长期稳定供货
过去几年供应链波动让很多企业意识到:
再好的连接器。
如果半年到不了货。
工程价值也等于零。
于是越来越多企业开始把评价标准从:
性能第一变成:
性能
+
交期
+
供应链安全
综合考量。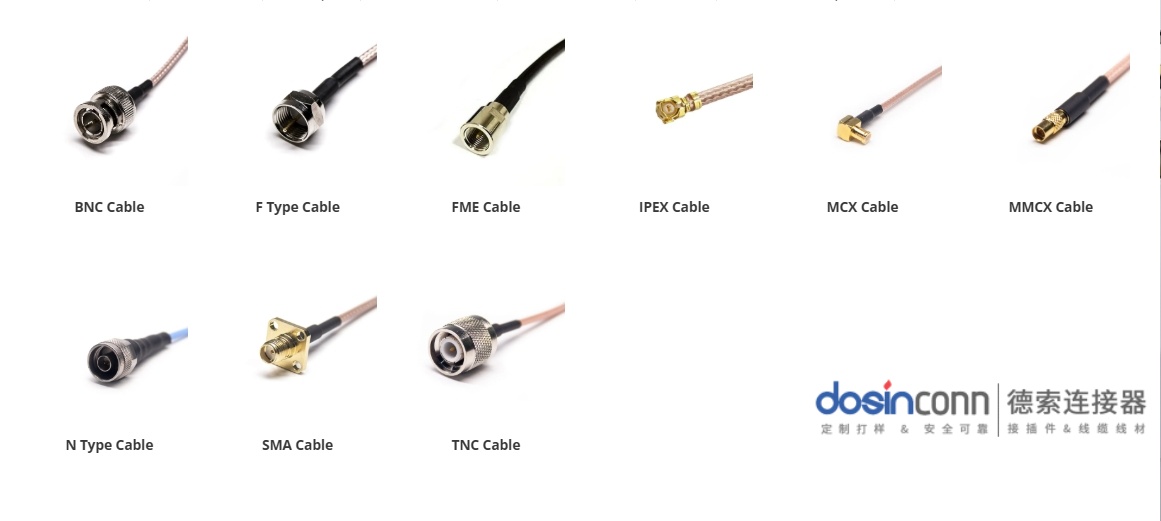
🛰️ 哪些领域国产替代已经比较成熟?
从目前行业情况来看。
以下领域推进最快:
📡 通信设备
基站
射频模块
测试设备
🚗 车载电子
Fakra系统
GNSS模块
V2X通信
🏭 工业射频设备
检测仪器
自动化测试平台
这些领域的国产化率已经越来越高。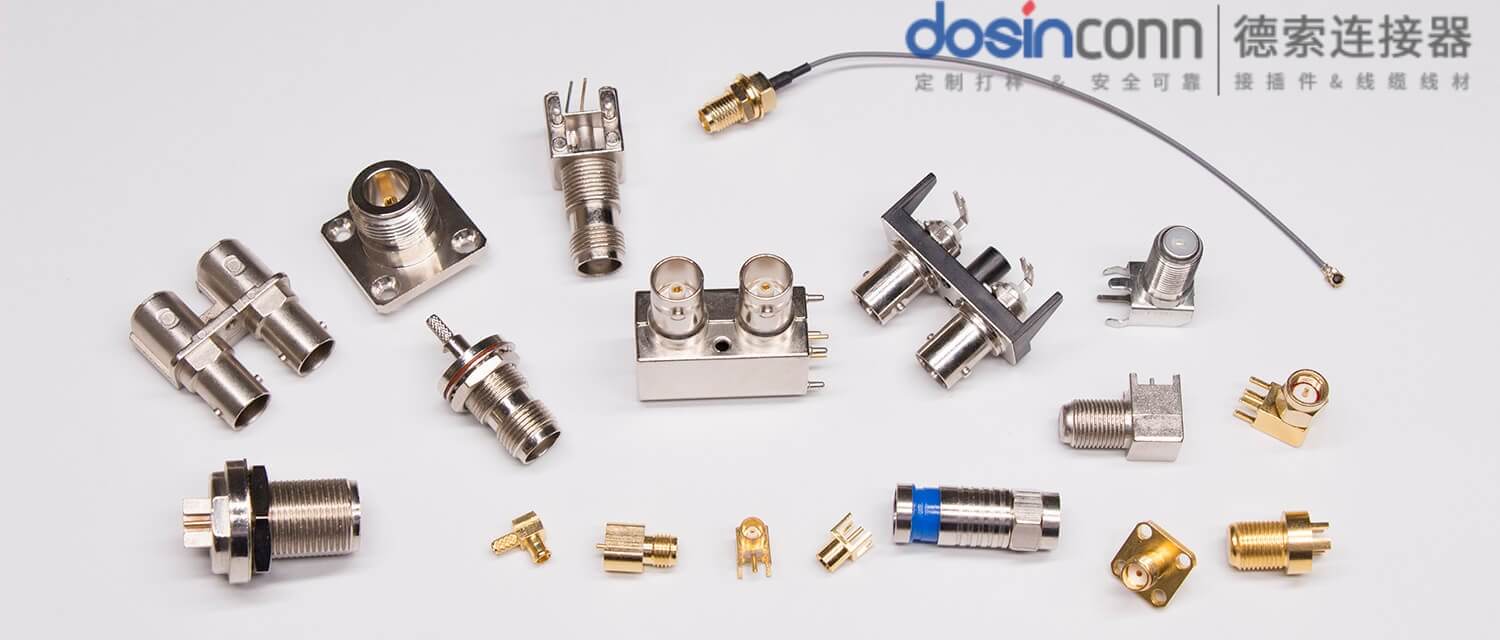
⚠️ 哪些领域仍然比较谨慎?
并不是所有场景都能直接替代。
例如:
🛰️ 深空通信
🛰️ 高端卫星载荷
📡 毫米波计量系统
📡 国家级校准实验室
这些场景关注的往往是:
🎯 极限重复性
🎯 长期稳定性
🎯 数十年历史验证
国产厂商仍在持续追赶。
🔍 很多人忽略了一个现实
很多项目其实并不工作在:
📶 26.5GHz
📶 40GHz
📶 67GHz
而是:
📶 3GHz
📶 6GHz
📶 12GHz
对于这些应用来说。
真正决定项目成败的往往不是:
回波损耗再提升1dB。
而是:
📦 能不能准时交货;
📦 能不能持续供货;
📦 能不能快速响应问题。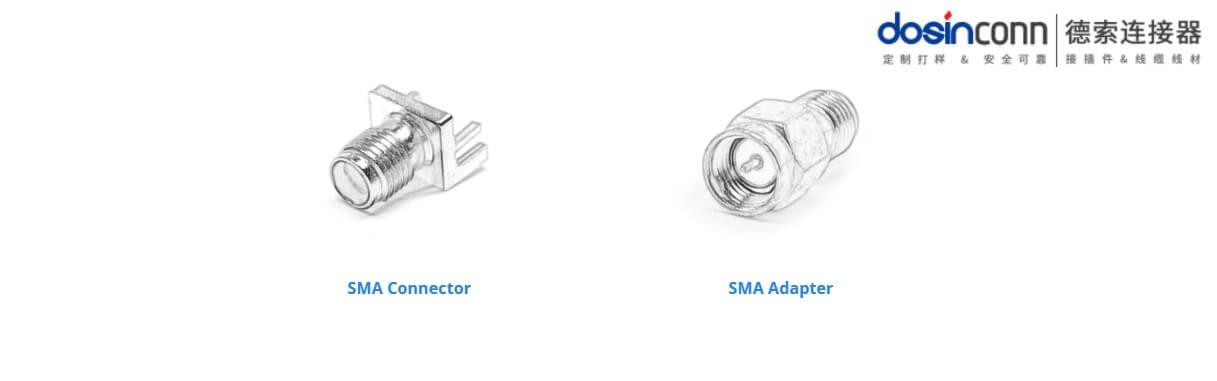
💰 成本反而不是最大优势
很多人以为国产替代最大的吸引力是便宜。
其实越来越多客户发现:
真正重要的是:
⏳ 缩短研发周期
⏳ 减少停线风险
⏳ 提高供应链可控性
因为项目延期一个月的损失。
往往远远大于连接器本身的价差。
📋 老采购经理的一句话
以前选连接器时大家问:
“性能最好的是什么?”
现在更多企业开始问:
“谁能稳定供货五年?”
因为在现代制造体系里,供应链可靠性本身就是产品性能的一部分。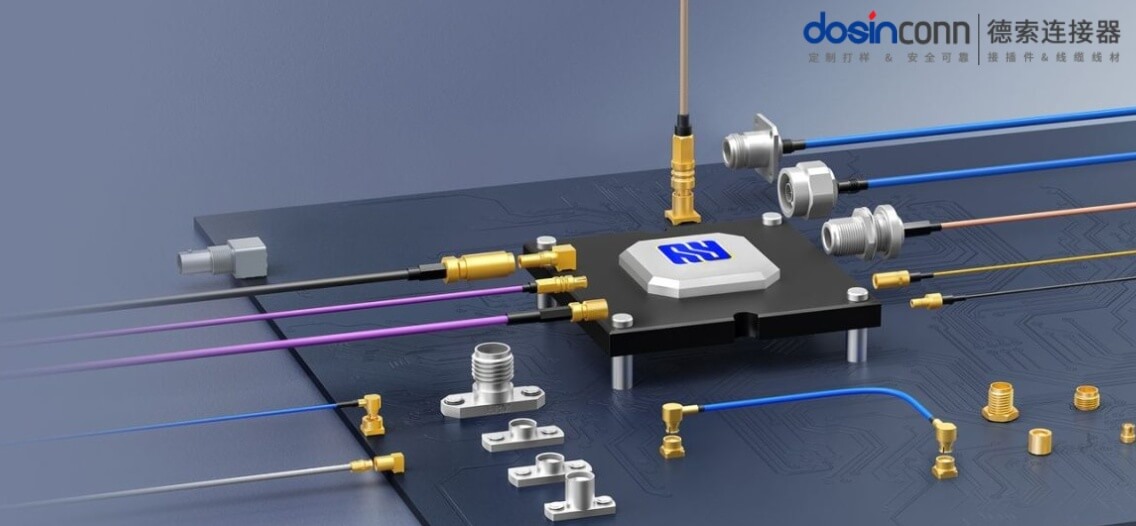
✨ 写在最后
SMA连接器国产替代能否“真能打”,答案已经不再是简单的能或不能。
德索连接器在通信、工业测试和车载项目中观察到:
📡 国产SMA在18GHz甚至26.5GHz以内的许多应用场景已经具备较强竞争力;
🏭 制造工艺、加工精度和一致性相比过去有了显著提升;
🚚 而进口产品12~16周甚至更长的交货周期,也让越来越多企业开始重新审视供应链风险。
未来的竞争不只是参数表上的较量。
而是:
🔧 技术能力;
📦 交付能力;
🛡️ 供应链安全;
📈 长期服务能力;
的综合比拼。
对于很多企业而言,自主可控之路并不是因为进口产品不优秀,而是因为当项目需要按时落地时,能够稳定拿到手的连接器,才是真正有价值的连接器。
SMA接口环保材料替代后性能降了多少?电信和卫星通信场景下的真实数据
✍️ 德索连接器 · 王工
这几年做射频连接器的工程师,经常会遇到一个越来越现实的问题:
🌱 客户要求RoHS
🌱 客户要求REACH
🌱 客户要求无铅化
🌱 客户要求环保材料替代
于是很多传统SMA连接器开始出现变化:
🔧 黄铜配方调整
🔧 镀层体系变化
🔧 绝缘材料升级
🔧 工艺路线重构
但与此同时,行业里也开始流传各种说法:
环保材料会不会让SMA性能变差?
无铅以后插损是不是更大?
卫星通信还能不能继续用?
高频测试数据会不会下降?
德索连接器在电信设备、卫星通信以及测试系统项目中接触过不少类似问题。实际上,环保化确实会带来一些变化,但很多传言也存在明显夸大。
📡 真正变化最大的不是导体,而是镀层体系
很多人第一反应是:
环保材料是不是把金属换掉了?
实际上大多数情况下:
主体结构
↓
基本不变
真正变化较大的往往是:
🔬 镀层工艺
🔬 表面处理方式
🔬 焊接材料
过去部分产品可能采用:
⚠️ 含铅工艺
⚠️ 含镉工艺
⚠️ 特殊防腐体系
环保要求实施后:
改用无铅体系。
而这些变化首先影响的是:
📈 接触电阻
📈 耐腐蚀性
📈 长期稳定性
而不是瞬间把射频性能拉低一大截。
🔍 高频性能到底下降多少?
从大量行业测试数据来看。
在结构设计不变的前提下:
📶 0~6GHz
几乎测不出明显差异。
📶 6~18GHz
可能出现:
0.01~0.05dB级别插损变化。
对于大部分通信设备来说:
基本可以忽略。
📶 18GHz以上
开始放大。
尤其:
📡 26.5GHz
📡 40GHz
📡 Ka频段
由于趋肤效应增强。
表面镀层质量的重要性迅速提高。
这时不同工艺之间可能出现:
📉 回波损耗差异
📉 插损差异
📉 重复性差异
但通常仍属于工程可控范围。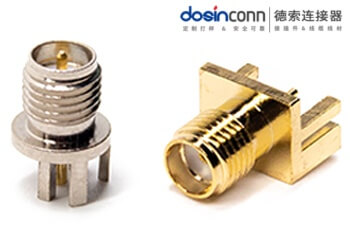
🛰️ 卫星通信为什么更敏感?
卫星通信系统关注的往往不是:
能不能工作。
而是:
🎯 极限性能。
因为很多链路预算非常紧。
例如:
地面站到卫星之间。
每增加:
0.1dB损耗。
整个系统都会受到影响。
所以卫星领域对于:
🔬 镀金厚度
🔬 导体电导率
🔬 表面粗糙度
要求远高于普通通信设备。
此时环保材料替代后产生的细微变化就更容易被放大。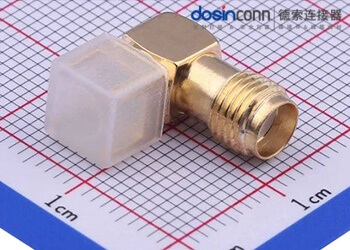
⚠️ 真正的问题其实在长期老化
很多测试喜欢看:
初始插损
初始回波损耗
结果发现:
差异很小。
于是得出结论:
环保替代完全没影响。
事实上更值得关注的是:
📅 3年后
📅 5年后
📅 10年后
长期服役性能。
因为某些环保镀层体系:
在湿热循环中表现并不完全等同于传统工艺。
尤其涉及:
🌧️ 潮湿环境
🌫️ 盐雾环境
🚢 海事通信
🛰️ 户外卫星站
长期差异会逐渐显现。
📊 电信设备为什么影响较小?
对于运营商基站而言。
很多设备工作频率:
主要集中在:
📶 Sub-6GHz
📶 部分微波频段
连接器本身并非链路瓶颈。
系统更关注:
🏭 一致性
🏭 成本
🏭 可制造性
因此环保替代带来的影响通常远低于:
生产公差
安装工艺
现场维护
造成的波动。
🚨 一个常见误区
很多人把所有性能变化都归咎于环保材料。
实际上:
同型号SMA连接器出现性能下降时。
更常见原因往往是:
⚠️ 加工精度变化
⚠️ 镀层厚度不足
⚠️ 装配同轴度偏差
⚠️ 供应链替换
这些因素带来的影响。
往往远大于材料本身。
📋 老射频工程师的一句话
很多人问:
环保材料会不会让SMA性能下降?
真正专业的回答应该是:
会有影响,但通常没有你想象的大。
对于绝大多数电信设备来说,设计和制造质量的重要性远远高于环保替代本身。
而对于卫星通信和高频测试系统来说,真正需要关注的是整套工艺是否经过重新验证,而不是单纯盯着“环保”两个字。
✨ 写在最后
随着RoHS、REACH等环保法规不断推进,SMA连接器采用环保材料和无铅工艺已经成为行业趋势。
德索连接器在电信通信和卫星项目中发现:
📡 普通通信频段下,环保替代对射频性能影响通常十分有限;
🛰️ 高频卫星通信和精密测试系统中,细微差异会被进一步放大;
🔬 真正决定性能的往往不是“是否环保”,而是材料、镀层、结构和工艺是否形成完整匹配。
因此对于工程师而言,评估一款环保SMA连接器最可靠的方法,从来不是看宣传资料上的“绿色标签”,而是看经过长期验证后的真实测试数据。
毕竟在射频世界里,参数不会因为环保而说谎,但也不会因为环保而自动变差。
SMA同轴线缆按压后松动怎么办?手把手教你公母配合公差排查方法
✍️ 德索连接器 · 王工
很多做射频调试的人,其实都遇到过一种特别折磨人的情况。
设备明明刚装好时一切正常。
结果:
- 轻轻按一下 SMA 线缆
- 晃一下接口
- 转动一下连接头
信号立刻开始波动。
严重一点的甚至会出现:
- 驻波突然飙高
- 高频链路断续
- 网分曲线跳动
- 轻碰就掉线
而最让人崩溃的是。
很多 SMA 从外观看:
👉 完全正常。
甚至:
- 能锁紧
- 能导通
- 低频还能正常通信
于是现场很多人第一反应都会怀疑:
- 模组虚焊
- PCB问题
- 线材断芯
但真正做久了 SMA 的工程师通常都会先看一个东西:
👉 公母配合公差。
因为很多“按压后松动”的问题。
本质上根本不是断路。
而是:
👉 接触结构已经处于公差边缘。
为什么 SMA 特别怕“轻微松动”?
因为 SMA 本质上属于:
👉 高频精密同轴结构。
而高频系统最怕的。
其实不是完全断开。
而是:
👉 接触状态随机变化。
比如:
- 中心针压力变化
- 接触位置偏移
- 屏蔽层间隙变化
这些问题在低频下可能影响不明显。
但到了 GHz 级:
会被迅速放大。
德索实验室之前碰到过一个特别典型的案例
客户反馈的问题是:
- SMA轻轻一碰信号就漂
- 高频段驻波随机波动
- 插拔几次后问题越来越严重
最开始他们怀疑:
- 线缆内部断裂
- 焊接虚焊
- 模组不稳定
结果最后拆开发现👇
真正的问题居然只是:
👉 公母头配合尺寸已经接近公差下限。
导致中心针接触压力明显不足。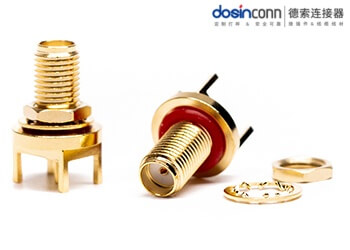
为什么公差问题会导致“时好时坏”?
因为很多 SMA 的失效并不是:
❌ 完全接触不到
而是:
👉 接触压力不稳定。
比如:
- 稍微晃动
- 温度变化
- 线缆受力
都会让接触状态发生变化。
而高频信号对这种变化极其敏感。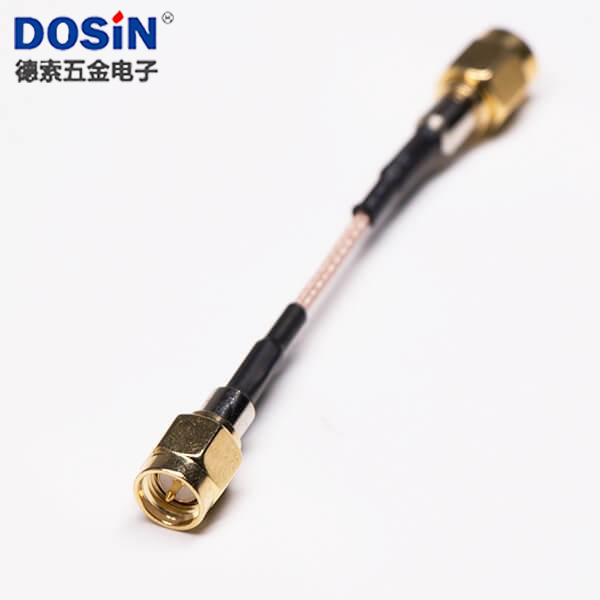
SMA公母配合真正决定的是什么?
很多新人会以为:
SMA 只要能拧上就行。
其实真正关键的是:
👉 中心针接触深度与弹性压力。
因为中心针如果:
- 太短
- 太细
- 插合深度不够
都会导致:
👉 接触阻抗随机变化。
为什么低价SMA特别容易出现松动问题?
因为很多低端产品为了降低成本。
最容易失控的地方就是:
- 中心针尺寸
- 弹片热处理
- PTFE定位精度
- 同轴度控制
前期可能还能正常使用。
但插拔几次后:
机械疲劳就会迅速放大问题。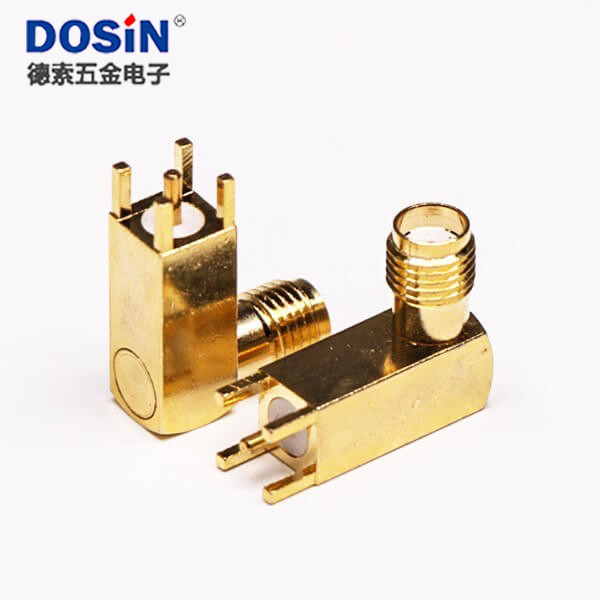
教你快速排查SMA公差问题
真正现场排查时。
可以先从几个地方入手。
① 先看插合阻尼感
正常 SMA 插合时:
👉 阻力应该均匀连续。
如果出现:
- 某段特别松
- 某段突然卡顿
- 插到底没有明显压紧感
通常就要警惕:
👉 公差可能已经偏了。
② 观察中心针回弹状态
拆开后可以重点观察:
- 母头弹片是否疲劳
- 中心针是否偏心
- 接触区域是否磨损异常
很多“轻碰漂移”的 SMA:
实际上中心针已经失去稳定接触力。
③ 检查插针探出量
这是很多现场最容易忽略的地方。
如果公头中心针:
- 探出过短
- 探出过长
都会导致:
👉 接触深度异常。
严重时甚至会顶伤母头弹片。
④ 观察旋紧后的轴向晃动
正常 SMA 锁紧后:
整体应该非常稳定。
如果还能明显晃动:
通常意味着:
👉 配合尺寸已经超出稳定范围。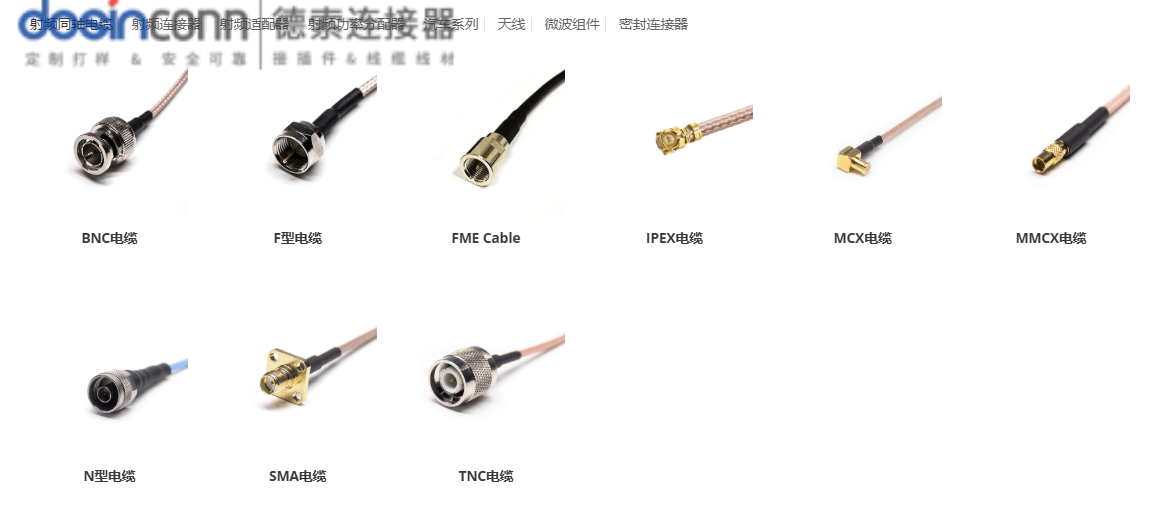
为什么高频系统会把“机械问题”变成“电气问题”?
因为 SMA 本质上:
👉 机械结构就是电气结构。
尤其:
- 中心针位置
- 接触压力
- 同轴度
这些机械参数。
本身就直接决定:
- 阻抗连续性
- 回波损耗
- 高频稳定性
所以很多所谓“玄学漂移”。
最后其实都是:
👉 公差问题。
一个很多人忽略的问题:不同厂家SMA不一定完全兼容
理论上。
SMA 属于标准接口。
但现实里:
不同厂家之间:
- 中心针尺寸
- 弹片张力
- 加工公差
可能存在差异。
尤其低价产品。
这种问题会更明显。
德索实验室后来总结了一个规律
很多 SMA 高频异常问题。
最后都不是:
👉 芯片坏了。
而是:
👉 公母配合从一开始就没有真正进入稳定公差区间。
尤其:
- 中心针尺寸偏差
- 弹片疲劳
- 插针探出量异常
- 同轴度失控
这些问题前期可能还能工作。
但随着插拔和震动增加:
会被迅速放大。
写在最后
SMA 同轴线缆按压后出现松动,看似只是一个简单机械问题,但真正进入高频系统后,它影响的其实是整个同轴结构的接触稳定性。
很多后期出现的驻波漂移、信号断续甚至随机掉线问题,本质上都和公母配合公差是否稳定有关。
这些年德索连接器在协助客户分析 SMA 高频异常案例时,也越来越明显感受到:
真正稳定的射频连接,从来不只是“能拧上”。
很多时候。
真正决定高频性能长期稳定性的。
恰恰是:
👉 那几丝看不见的配合公差,到底有没有控制在正确范围里。
SMA连接器按压手感松紧不对劲?高频段信号时好时坏,八成是焊接工艺没控好
✍️ 德索连接器 · 王工
很多做射频调试的人,其实都有过一种特别玄学的经历。
同一套设备:
- 有时候信号正常
- 有时候驻波突然变高
- 有时候轻轻碰一下线缆又恢复了
更奇怪的是。
很多 SMA 接口表面看起来完全正常。
甚至:
- 导通正常
- 外观正常
- 螺纹也没坏
但就是:
👉 高频段表现时好时坏。
而这时候,一个很多老工程师都会下意识去摸的地方就是:
👉 SMA 接头的插合手感。
因为真正做久了的人会发现。
很多 SMA 高频异常。
其实从“按压手感”和“插拔阻尼感”里,就已经能提前暴露问题。
为什么 SMA 的“手感”会影响高频性能?
很多新人会觉得:
手感不就是机械问题吗?
其实在 SMA 这种高频接口里。
机械状态和电气性能往往是绑在一起的。
因为 SMA 内部真正负责传输高频信号的。
其实是:
👉 中心针接触结构。
而接触结构的压力变化。
会直接影响:
- 接触电阻
- 阻抗连续性
- 高频回波
所以很多时候:
👉 手感异常,本质上已经意味着内部接触状态异常。
什么样的 SMA 手感算“不正常”?
德索实验室平时碰到比较典型的异常一般有几种:
① 插进去特别松
插合后几乎没有阻尼感。
这种很多时候意味着:
👉 母头弹片已经疲劳。
或者:
👉 中心针尺寸偏小。
② 某一段特别涩
旋紧过程中局部发卡。
很多时候意味着:
👉 同轴度已经偏了。
③ 插拔阻力忽大忽小
这种最危险。
因为通常意味着:
👉 接触结构已经不稳定。
而高频系统最怕的。
恰恰就是:
接触状态随机变化。
为什么很多高频异常最后都能追溯到焊接工艺?
因为真正毁掉很多 SMA 的。
并不是接口本身。
而是:
👉 焊接过程中产生的结构形变。
尤其:
- 低端手工焊接
- 温度失控
- 长时间加热
特别容易让内部结构发生变化。
德索实验室之前拆过一批特别典型的 SMA
客户反馈的问题是:
- 高频段驻波随机波动
- 轻碰线缆信号会变化
- 插拔几次后性能忽好忽坏
最开始他们怀疑:
- 模组虚焊
- PCB Layout
- 屏蔽问题
结果最后拆开发现👇
SMA 母头内部 PTFE 介质已经轻微变形。
导致:
👉 中心针接触位置发生偏移。
而问题根源。
其实是焊接时间过长。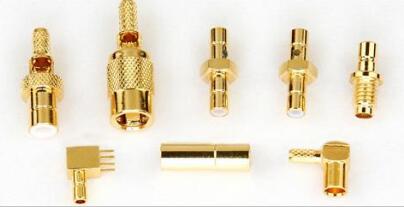
为什么 PTFE 介质变形会这么危险?
因为 SMA 本质上是:
👉 精密同轴结构。
而 PTFE 介质负责维持:
- 中心导体位置
- 阻抗连续性
- 电场均匀分布
一旦受热变形:
中心针可能会:
- 偏心
- 下沉
- 轻微倾斜
低频下可能还能工作。
但频率越高:
问题会越明显。
很多人以为“焊牢”就行,其实高频最怕焊过头
很多现场有个误区:
觉得焊锡越满越稳。
结果:
- 长时间加热
- 大面积焊锡堆积
反而会导致:
👉 寄生电容增加。
以及:
👉 内部热应力累积。
最后高频性能开始漂移。
为什么高频段特别容易“时好时坏”?
因为很多焊接问题。
并不是完全断路。
而是:
👉 接触状态处于临界点。
比如:
- 温度变化
- 轻微振动
- 线缆拉扯
都会让接触状态发生微小变化。
而 GHz 级高频系统。
会把这些变化迅速放大。
一个很多人忽略的问题:SMA“手感”其实是经验型检测
很多老工程师拿起 SMA。
插两下。
基本就能感觉出:
- 弹性对不对
- 阻尼均不均匀
- 中心针有没有异常
因为真正稳定的 SMA:
插合过程通常会非常:
👉 均匀、线性、顺滑。
而不是:
忽松忽紧。
为什么低价 SMA 特别容易出现“手感漂移”?
因为很多低端产品:
- 弹片热处理不稳定
- 中心针公差漂移
- PTFE 密度不均
- 电镀层厚度不足
前期可能还能正常插拔。
但高频使用一段时间后:
机械疲劳会越来越明显。
高频系统里,机械一致性其实就是电气一致性
这一点很多新人容易忽略。
尤其:
- 6GHz以上
- 微波系统
- 高速采集
- 高频测试
这些场景里。
很多所谓“信号玄学”。
最后其实都是:
👉 机械结构微小变化造成的。
德索实验室后来总结了一个规律
很多 SMA 高频异常问题。
最后都不是:
👉 芯片坏了。
而是:
👉 焊接工艺把原本稳定的同轴结构悄悄破坏了。
尤其:
- 焊接温度
- 加热时间
- 焊锡量
- 中心针定位
这些地方。
往往比很多人想象中更重要。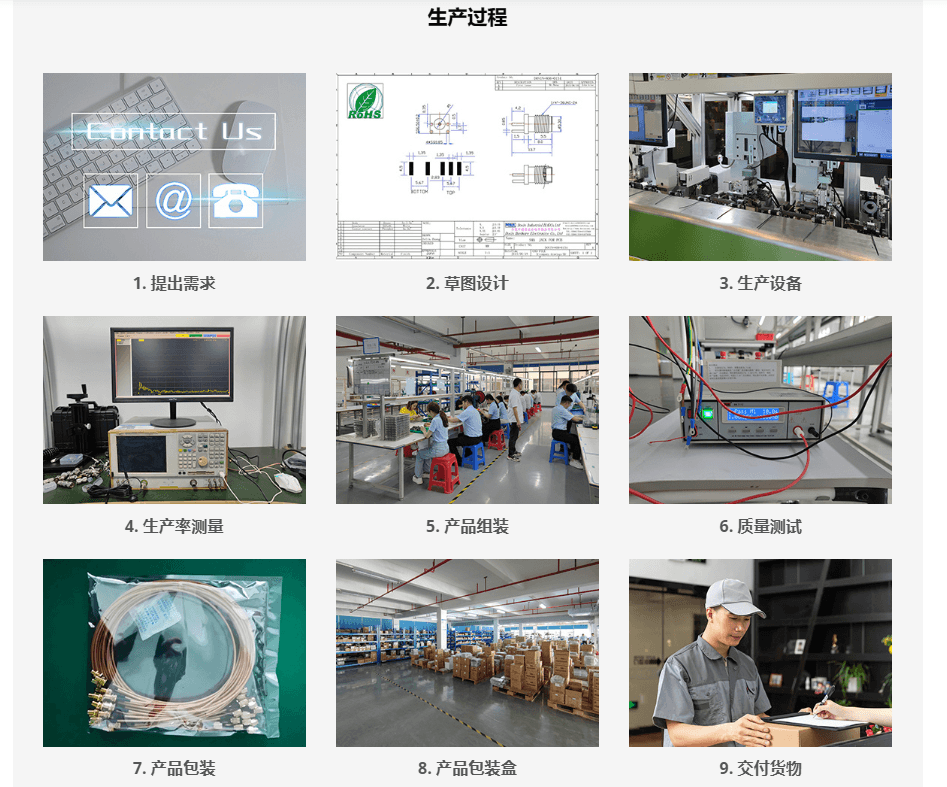
写在最后
SMA 连接器的插拔手感,看似只是一个简单机械反馈,但在高频系统里,它往往已经提前反映了内部接触结构是否稳定。
很多后期出现的驻波波动、信号断续甚至高频漂移问题,真正根源并不一定在芯片或 PCB,而是在焊接过程中,原本精密的同轴结构已经发生了细微变化。
这些年德索连接器在协助客户分析 SMA 高频异常案例时,也越来越明显感受到:
真正稳定的高频连接,从来不只是“焊上去”那么简单。
很多时候。
真正决定系统稳定性的。
恰恰是:
👉 焊接过程中,那几秒钟有没有把结构控制在正确的位置。
SMA连接器“向下兼容”到底怎么理解?18GHz标准款配26.5GHz精密款的真实风险
✍️ 德索连接器 · 王工
很多射频工程师第一次接触高频连接器时,都会听到一句话:
📡 “26.5GHz的SMA可以向下兼容18GHz的SMA。”
于是很多人下意识理解成:
26.5GHz SMA
=
18GHz SMA升级版
或者:
26.5GHz母头
+
18GHz公头
=
26.5GHz性能
遗憾的是,现实并没有这么简单。
德索连接器在客户送检和失效分析中发现,很多高频测试异常、回波损耗恶化、校准漂移甚至连接器提前报废的问题,都和对“向下兼容”这四个字的误解有关。
今天就聊聊:
⚠️ 为什么能拧上去,不代表能达到标称性能;
⚠️ 为什么26.5GHz精密件最怕长期和普通SMA混用;
⚠️ 为什么很多实验室明明买了昂贵精密连接器,结果性能却越来越差。
🔍 首先要搞清楚什么叫“向下兼容”
很多人把向下兼容理解为:
机械兼容
=
性能兼容
实际上这是两个概念。
所谓向下兼容。
本质上是:
🔧 螺纹规格兼容
🔧 配合尺寸兼容
🔧 可以正常连接
也就是说:
26.5GHz精密SMA通常能够与传统18GHz SMA进行机械连接。
可以拧紧。
可以导通。
可以工作。
但这里从来没有承诺:
📈 达到26.5GHz性能;
📈 保持精密测试精度;
📈 不影响寿命。
📡 为什么26.5GHz版本更贵?
很多采购看着两种产品:
18GHz SMA

26.5GHz SMA
外观几乎一样。
价格却差几倍。
于是产生疑问:
🤔 不都是SMA吗?
其实差异往往藏在肉眼看不到的地方。
🎯 高频连接器拼的是公差
到了26.5GHz。
波长已经很短。
系统开始对以下参数极度敏感:
📏 中心针直径
📏 插孔尺寸
📏 同轴度
📏 同心度
📏 介质位置
📏 端面平整度
很多尺寸公差控制已经进入:
微米级范围。
而18GHz标准件通常没有那么严苛。
⚠️ 最危险的问题:插孔磨损
这是实验室最常见的翻车案例。
很多工程师觉得:
反正能配。
那就一直配。
于是出现:
26.5GHz母头
+
普通18GHz公头
长期混用。
问题来了。
🔬 普通中心针尺寸波动更大
26.5GHz精密母头的插孔设计非常严格。
而普通18GHz公头:
允许的尺寸离散度更大。
长期插拔后可能出现:
⚠️ 插孔被撑大
⚠️ 弹性下降
⚠️ 接触压力降低
初期看不出来。
几个月后:
📉 回波损耗变差
📉 重复性下降
📉 校准漂移增加
开始陆续出现。
🚨 很多人是在校准失败后才发现问题
实验室经常遇到:
昨天还能测。
今天校准突然过不了。
检查半天:
仪器正常。
线缆正常。
校准件正常。
最后发现:
精密26.5GHz测试端口已经被磨损。
原因正是长期混用了低等级连接器。
📊 一个简单比喻
想象一下:
👞 高级定制皮鞋。
理论上也能天天去工地搬砖。
但设计初衷并不是这样。
26.5GHz精密接口也是一样。
它的价值在于:
🎯 高精度
🎯 高重复性
🎯 高一致性
而不是:
天天和各种普通连接器混插。
📡 高频性能会被谁拉低?
答案很简单:
由最弱的一端决定。
例如:
26.5GHz测试线

26.5GHz转接头

26.5GHz仪器端口

18GHz SMA连接器
最终系统性能:
不会自动变成26.5GHz。
而更接近:
18GHz级别甚至更低。
因为阻抗连续性已经被破坏。
🔍 为什么有时候测起来没问题?
这是很多人产生误判的原因。
假设测试频率:
📶 1GHz
📶 2GHz
📶 5GHz
即便混用。
也可能完全正常。
于是工程师得出结论:
“兼容没问题。”
实际上:
真正的问题往往出现在:
📡 18GHz以上
📡 20GHz以上
📡 26.5GHz附近
接近频率上限时。
误差开始急剧放大。
⚡ 另一个隐藏风险:重复性下降
很多人关注:
是否能测。
但实验室更关注:
是否能重复测。
例如第一次:
S11 = -28dB第二次:
S11 = -24dB第三次:
S11 = -30dB虽然都能工作。
但数据已经失去参考价值。
而这种问题恰恰最容易出现在:
⚠️ 精密件与普通件混用。
🏭 生产测试和计量测试的区别
很多产线工程师会说:
“我们一直混着用,也没出问题。”
这通常是真的。
因为产线测试关注:
✅ 是否导通
✅ 是否合格
✅ 是否通过指标
而计量测试关注:
📏 0.1dB变化
📏 相位漂移
📏 重复性误差
要求完全不同。
🛠️ 如何正确理解向下兼容?
正确理解应该是:
✅ 可以连接
没问题。
✅ 可以工作
没问题。
✅ 低频应用通常没问题
没问题。
⚠️ 不保证达到高频标称性能
要注意。
⚠️ 不建议长期混用精密接口
要注意。
⚠️ 不适合作为计量级长期方案
更要注意。
📋 老射频工程师的一句话
很多新人觉得:
“能拧上去就是兼容。”
而老工程师更关心:
“拧上去以后,性能和寿命还剩多少。”
因为在微波测试领域:
机械兼容只是入场券。
电气兼容和长期可靠性才是真正的考题。
✨ 写在最后
SMA连接器所谓的“向下兼容”,本质上是机械接口层面的兼容,而不是性能层面的完全继承。
德索连接器在高频测试项目中发现:
📡 26.5GHz精密SMA确实可以与18GHz标准SMA连接使用;
⚠️ 但系统性能往往会受到低等级连接器的限制;
🔬 长期混用还可能导致精密插孔磨损、重复性下降和校准稳定性恶化。
因此对于研发验证、计量校准和微波测试系统而言,最稳妥的原则始终是:
🎯 什么等级的系统,就使用什么等级的连接器。
不要让价值数万元的精密测试链路,最终被一只普通SMA接头拖回18GHz时代。
SMA接头螺纹型和快锁型怎么选?计量级测试选螺纹,产线老化测试选快锁
✍️ 德索连接器 · 王工
如果把射频测试实验室和生产车间同时摆在你面前,你会发现一个非常有意思的现象。
实验室工程师手里的连接器通常是:
🔩 传统螺纹SMA
一圈一圈慢慢拧紧。
甚至还会掏出:
🔧 扭矩扳手
严格按照标准力矩锁紧。
而另一边的产线工程师则完全是另一种画风:
⚡ 插上
⚡ 扣紧
⚡ 开始测试
⚡ 测完直接拔掉
整个过程可能不到2秒。
这时候很多人就会产生疑问:
🤔 螺纹SMA不是性能最好的吗?
🤔 为什么越来越多产线开始使用快锁型SMA?
🤔 快锁型会不会影响测试精度?
🤔 两者到底该怎么选?
德索连接器在客户测试治具、ATE自动化测试平台以及实验室标定系统项目中发现:
螺纹型和快锁型并不存在谁淘汰谁的问题。
它们实际上是在解决两种完全不同的工程需求。
🎯 先说结论
如果你的目标是:
📏 计量级精度
📏 校准基准
📏 高重复性测试
📏 微波测量
优先考虑:
🏆 螺纹型SMA
如果你的目标是:
🏭 产线效率
🏭 老化测试
🏭 自动化测试
🏭 高频次插拔
优先考虑:
⚡ 快锁型SMA
很多争论本质上都是:
把实验室需求拿去衡量产线。
或者把产线需求拿去要求实验室。
🔩 为什么计量级测试坚持螺纹SMA?
原因其实很简单:
👉 可重复性。
射频测试里最贵的不是仪器。
而是:
📊 数据可信度。
例如:
今天测一次:
S11 = -28dB明天再测:
S11 = -28.1dB后天:
S11 = -27.9dB这种稳定性才是计量系统最看重的。
📡 SMA螺纹连接最大的优势
其本质是:
固定预紧力
+
固定接触位置
+
固定轴向压力
连接状态高度一致。
因此:
📈 接触电阻稳定
📈 阻抗一致性高
📈 相位重复性好
📈 回波损耗波动小
这也是为什么:
🔬 矢量网络分析仪
🔬 频谱分析仪
🔬 信号源
🔬 校准件
几十年来一直大量采用螺纹结构。
⚠️ 快锁型最怕什么?
快锁结构的核心优势是速度。
但速度通常意味着:
⚠️ 锁定力不如螺纹可控
⚠️ 机械公差更敏感
⚠️ 长期磨损影响更大
因此在极限精度测试时:
可能出现:
📉 重复性略差
📉 相位漂移增加
📉 高频波动增大
尤其到了:
📡 18GHz
📡 26.5GHz
📡 40GHz
以上频段。
差异会越来越明显。
🏭 那为什么产线越来越喜欢快锁?
因为产线关注的根本不是这些。
产线最贵的是什么?
不是连接器。
而是:
⏳ 时间。
假设:
每次连接螺纹SMA需要:
8秒快锁型只需要:
1秒一天测试:
5000次节约的时间就是:
🚀 数小时级别。
📊 一个真实的成本计算
很多工程师只看连接器价格。
其实更大的成本来自:
👨🔧 人工
🏭 设备等待
📦 物流节拍
🛠️ 测试工时
如果:
每个工位每天节省1小时。
一年下来:
💰 远远超过连接器差价。
🔥 老化测试为什么特别适合快锁?
老化测试有一个特点:
反复插拔。
例如:
🔄 环境试验
🔄 功能验证
🔄 批量抽检
🔄 自动化测试
一天可能连接几百次甚至上千次。
如果全部采用螺纹SMA:
工程师可能先被拧螺纹累坏。
所以很多产线更看重:
⚡ 快速连接
⚡ 快速拆卸
⚡ 自动化兼容
🤖 自动化测试更离不开快锁
现在很多ATE平台:
已经开始使用:
🔧 气动机构
🔧 机械手
🔧 自动插接模块
这时候:
螺纹结构变得非常麻烦。
因为机器人不仅要:
插入。
还要:
旋转。
再控制扭矩。
复杂度直线上升。
而快锁结构天然适合:
🤖 自动插接。
📡 高频下谁更有优势?
如果进入:
📶 18GHz+
📶 26.5GHz+
📶 微波测试
通常还是:
🏆 螺纹型胜出。
原因在于:
连接状态更加稳定。
尤其对于:
📏 校准件
📏 参考链路
📏 标准测试系统
重复性远比速度重要。
🔍 一个常见误区
很多采购喜欢问:
哪个更先进?
其实问题问错了。
正确问题应该是:
我的应用更需要什么?
因为:
⚡ 快锁不是螺纹升级版;
🔩 螺纹也不是快锁落后版。
它们只是服务于不同场景。
📋 四种典型场景推荐
🔬 计量实验室
推荐:
🏆 螺纹SMA
📡 微波研发测试
推荐:
🏆 螺纹SMA
🏭 产线功能测试
推荐:
⚡ 快锁SMA
🤖 自动化ATE平台
推荐:
⚡ 快锁SMA
🛠️ 老射频工程师的一句话
实验室最怕的是:
📉 数据不准。
产线最怕的是:
📉 测试太慢。
所以实验室会为稳定性付出时间。
而产线愿意为效率牺牲一点极限性能。
✨ 写在最后
SMA螺纹型和快锁型连接器并不是简单的替代关系,而是在不同应用场景下形成的两条技术路线。
德索连接器在测试系统项目中发现:
🔩 螺纹型SMA凭借优异的重复性和稳定性,依然是计量级测试、校准系统和高频实验室的首选;
⚡ 快锁型SMA则凭借极高的插拔效率和自动化适配能力,越来越受到产线测试和老化验证环节的青睐;
📡 当频率越高、精度要求越严苛时,螺纹结构的优势越明显;而当测试次数越多、节拍压力越大时,快锁结构的价值就越突出。
因此真正专业的选型思路,不是谁性能更好,而是谁更适合当前任务。
因为在工程世界里,最好的连接器从来不是参数最高的那个,而是能让整个系统效率最高的那个。
SMA会被淘汰吗?快插式Snap-SMA变体正在产线上取代螺纹,但实验室坚决不答应
✍️德索连接器 王工
在德索的客户会议室里,最近两年有一种争论越来越多。产线端的工程师说:“你们能不能把SMA的螺纹去掉?每天拧几百次,手指都拧出腱鞘炎了。我看市面上已经有快插的SMA了,叫Snap-SMA,推一下就行,效率高太多了。”
实验室端的工程师立刻反驳:“不行。快插的SMA我测过,振动台上跑一个小时接触电阻就漂。实验室的精密测试链路,螺纹一换成快插,重复性就废了。”
同一个会议室,同一张桌子,同一个SMA——产线和实验室对它的诉求截然相反。产线要效率,实验室要稳定。而SMA的螺纹,恰恰是这两种诉求的物理分界线。今天把SMA在快插化浪潮下的真实处境、Snap-SMA的技术逻辑、以及为什么SMA不会被淘汰但一定会分化,一次讲透。
🔩 01 SMA的螺纹:它的核心价值与“效率瓶颈”
SMA连接器诞生于1960年代,7/16-28 UNEF细牙螺纹是它身上最显眼的基因。这圈螺纹有四个关键作用,每一个都对精密射频测量至关重要。
🔵 第一,提供精确可控的轴向预紧力。 螺纹将旋转力矩转化为轴向力,把公头端面和母头端面紧紧压在一起。这个预紧力决定了外导体接触面的接触正压力,直接影响接地回路的连续性和无源互调性能。扭力扳手设定在0.8到1.1 N·m,每次拧紧的预紧力几乎一致——这对需要精确复现测试条件的实验室来说,是硬性需求。
🔵 第二,保证中心针的轴向插入深度一致。 螺纹旋入的深度由螺纹本身精确定位,每次拧到规定力矩,中心针插入母头中心孔的深度都相同。这意味着接触正压力一致、阻抗一致、插入损耗一致。实验室测同一只DUT两次,结果可比——这个“可比”,靠的就是螺纹的重复定位精度。
🔵 第三,提供抗振动的机械锁紧力。 螺纹的自锁效应让公头在振动环境下不会松脱。车载、机载、舰载设备上的SMA,振动量级可达数个G,螺纹锁紧是这些场景下连接器不松脱的根本保障。
🔵 第四,实现端面密封的均匀压缩。 公头端面和母头端面之间的密封圈,在螺纹预紧力下被均匀压缩。这个均匀压缩是SMA在户外设备中保持防潮防尘能力的基础。
但螺纹也有先天缺陷——效率。 拧一颗SMA,对准螺纹入口、手感对齐、旋入、最后用扭力扳手加力。熟练操作员需要10到15秒。产线上每天数百次插拔,这15秒累积起来就是几个小时的工时。而且手指长期拧螺纹,腱鞘炎是产线操作员的职业病之一。
📌 车间老话:SMA的螺纹,是它精密性的源泉,也是它效率的枷锁。实验室爱它,因为它每一次拧紧都像上一次一样精准。产线恨它,因为它每一次拧紧都要花掉15秒和手指关节的一点寿命。
⚡ 02 Snap-SMA的崛起:快插结构如何“绕过”螺纹
Snap-SMA快插连接器采用推入自锁结构,公头插入母头时,弹片爪越过母头外壁的锁紧台阶,自动扣紧。插入时间从螺纹的10到15秒缩短到1到2秒——效率提升5到10倍。高频性能方面,Snap-SMA在标准SMA接口尺寸下可以支持到18GHz甚至更高,插入损耗和回波损耗与螺纹SMA在初始状态下几乎一致。
但Snap-SMA的物理本质决定了它在重复性和抗振动能力上,无法完全替代螺纹SMA。它的弹片爪锁紧力依赖于弹片的弹性模量和几何精度。弹片在反复插拔后弹性衰减,锁紧力逐渐下降。振动环境下,弹片爪可能在微动磨损中逐步滑出锁紧台阶——这是所有推入自锁结构的共同弱点。中心针的轴向插入深度也依赖于弹片爪的锁紧位置,而锁紧位置在插拔几十次后会因为磨损而产生几十微米的漂移。对实验室精密测量来说,这个漂移是不可接受的。
📌 车间老话:Snap-SMA用弹片的弹性,换掉了螺纹的刚性。弹性给的是效率,刚性给的是重复性。产线要效率,弹片就是宝贝。实验室要重复性,弹片就是隐患。
📊 03 产线 vs 实验室:同一种接头,两种截然不同的需求
SMA在产线和实验室里,其实是在扮演两种完全不同的角色。
| 对比维度 | 产线测试场景 | 实验室精密测量场景 |
|---|---|---|
| 插拔频率 | 每天数百次 | 每天几次到几十次 |
| 效率要求 | 极高,插拔时间是测试节拍的主要瓶颈之一 | 低,测试准备时间远大于插拔时间 |
| 重复性要求 | 中等,产线测试的合格判据有较宽余量 | 极高,两次测量之间的一致性要求0.05dB以内 |
| 振动环境 | 通常为静态测试台 | 可能涉及振动台、高低温箱内的在线测量 |
| 操作员 | 产线工人,追求速度和低疲劳 | 测试工程师,追求精确和可复现 |
| 推荐接口 | ✅ Snap-SMA | ✅ 螺纹SMA |
产线测试场景下,Snap-SMA的效率优势是压倒性的。测试一台RRU或微波模块,如果面板上有十几个SMA接口,用螺纹SMA全部拧一遍要几分钟,用Snap-SMA几十秒搞定。产线测试节的瓶颈往往在连接器插拔上,Snap-SMA把这个瓶颈直接削掉了一大半。
实验室精密测量场景下,螺纹SMA的重复性是压倒一切的硬需求。测一只滤波器,两次插拔之间S参数偏差要求小于0.05dB。这个重复性要求,Snap-SMA的弹片结构无法保证——不是初始性能不够,是几十次插拔后的性能漂移量不可控。
📌 车间老话:SMA在产线上是“测试工具”,在实验室里是“测量基准”。工具可以接受磨损和替换,基准必须保持恒定。用快插做基准,等于用橡皮筋当尺子——今天量一米,明天可能变成一米零一。
🛠️ 04 Snap-SMA的正确打开方式:高频产线+定期更换+不允许混用
Snap-SMA不是螺纹SMA的“平替”,而是一个针对特定场景优化的变体。用对了场景,它是产线效率的救星。用错了场景,它是测量重复性的杀手。
🔧 Snap-SMA的适用场景: 大批量产线射频测试,插拔频率高、测试参数有较宽合格窗口、测试环境为静态测试台。在这个场景下,Snap-SMA的效率优势可以大幅降低测试工时,而弹片寿命内的性能漂移在产线测试的合格窗口内完全可以接受。
🔧 Snap-SMA的不适用场景: 实验室精密测量、天线暗室校准、计量级测试系统、需要真空环境或高振动的场景。这些场景下,螺纹SMA的重复性和抗振动能力不可替代。
⚠️ 关键禁忌:螺纹SMA公头和Snap-SMA母头不能混用。 Snap-SMA公头的中心针和弹片爪设计是针对Snap-SMA母头的锁紧台阶和中心孔深度优化的。如果强行拧入螺纹SMA母头,中心针长度可能不匹配——轻则接触不良,重则顶坏母头绝缘子或把公头中心针顶缩进去。
⚠️ 寿命管理: Snap-SMA的弹片爪在反复插拔后弹性衰减。产线上建议每插拔500到1000次更换一只Snap-SMA公头,并定期用标准校准件校验测试端口的S参数一致性。
📌 车间老话:Snap-SMA是给SMA产线装上了快充,但它不能改变SMA作为精密接口的本质。快充用多了电池会老化,Snap-SMA用多了弹片会松。定期换,它就是你产线上最趁手的工具。用到坏才换,它就是测试报告上那些“莫名其妙”的偏差的来源。
🔮 05 SMA不会消失,但会分化
SMA不会被淘汰。至少在未来可见的一段时间内,没有任何一种连接器能在精密射频测量领域完全替代螺纹SMA的重复性和可靠性。但SMA会分化。
🔵 实验室和计量级场景,螺纹SMA是不可动摇的基准。它的螺纹锁紧带来的重复定位精度、抗振动能力和端面密封均匀性,是任何快插结构都无法完全复制的。计量级SMA的螺纹还会继续进化——更精密的公差控制、更耐磨的镀层、更优的绝缘子材料。
🔵 大批量产线测试场景,Snap-SMA会逐步替代螺纹SMA成为主流。产线效率的压力、劳动力成本上升、产线自动化程度提高——这些因素都在推动产线射频测试向快插化、自动化方向演进。Snap-SMA是这一演进过程中的关键一环。
🔵 车载和机载设备场景,螺纹SMA仍然占据主导。这些场景下振动量级大、维护周期长、可靠性要求高,螺纹锁紧的抗振能力是快插结构无法替代的。未来的车载SMA可能会在螺纹结构基础上增加快速锁紧辅助机构,但核心的螺纹锁紧不会被取代。
📌 车间老话:SMA不会消失,但SMA不再是“一个连接器”。它会分裂成精密测量用SMA、产线快测用Snap-SMA、车载振动环境用SMA三种变体。它们共享同一个接口尺寸,但在锁紧方式、寿命管理、性能保证上走向不同的路。
🧘♂️ 写在最后
SMA连接器走过了六十多年,它的螺纹被拧过千百亿次,每一次拧紧都是一次物理上的“测量基准”的建立。实验室里的工程师们信任它,不是因为它快,而是因为它每一次拧到规定力矩之后,接触正压力、中心针插入深度、端面间隙——这些决定射频性能的物理量,都和上一次一模一样。
产线上的工程师们抱怨它,不是因为它不好,而是因为它太好了——好到每一次拧紧都需要十几秒的专注操作,好到每天几百次的重复让手指关节不堪重负。他们想要的不是淘汰SMA,而是让SMA在产线上跑得更快。
Snap-SMA就是对这个诉求的回答。它不是SMA的替代者,而是SMA的分身。实验室继续用螺纹SMA守测量基准的精确性,产线开始用Snap-SMA追测试效率的极限。同一张SMA的面孔,两种不同的性格——一个沉稳精确,一个高效灵活。
德索在SMA产品线上走了这么多年,有一个态度越来越明确:我们不会劝实验室用户放弃螺纹SMA,因为知道他们每一次测量结果的可靠,都系于那圈螺纹的0.8到1.1 N·m。我们也不会拒绝产线用户选择Snap-SMA,因为知道他们每省下一秒插拔时间,产线的节拍就能快一秒。连接器选型没有永恒的正确答案,只有和场景最适配的那个选择。
✨ SMA不会被淘汰,它只是在分化。就像一棵老树分出了新的枝干——树干还是那圈螺纹,深深扎在精密测量的土壤里。新枝是快插的弹片爪,向着产线效率的阳光伸过去。树干和新枝共享同一套基因,但各自在不同的风向里,长成了最适合那个风向的姿态。
SMA连接器26.5GHz时代来了?边缘安装直连PCB板边,回波损耗比直角接头低多少实测
✍️ 德索连接器 · 王工
提起SMA连接器,很多工程师第一反应还是:
📡 6GHz
📡 12GHz
📡 18GHz
似乎这是一个“传统射频接口”。
但实际上,随着测试仪器、毫米波预研设备、高速通信模块以及雷达系统的发展,越来越多项目已经把SMA推到了:
🚀 26.5GHz
甚至接近其理论使用极限。
而在这个频段,一个曾经不太被重视的问题开始变得异常敏感:
PCB连接方式到底选边缘安装(Edge Mount)还是直角安装(Right Angle)?
很多工程师在低频时感觉差别不大。
到了26.5GHz以后才发现:
⚠️ 同样是SMA接口;
⚠️ 同样通过50Ω设计;
⚠️ 同样品牌连接器;
最后测出来的回波损耗竟然能差出一大截。
📡 为什么26.5GHz成为一个分水岭?
先看波长。
频率越高:
波长越短。
以26.5GHz计算:
对应自由空间波长约11.3mm。
注意这个数字。
11mm左右的波长意味着:
📏 1mm结构变化
已经接近波长的十分之一。
低频时代:
一个焊盘大一点小一点。
问题不明显。
26.5GHz时代:
一个过孔位置偏移。
都有可能在网分上留下痕迹。
🔬 直角SMA最大的难点在哪里?
很多工程师喜欢直角SMA。
原因很简单:
✅ 节省空间
✅ 走线方便
✅ 装配容易
但从电磁场角度看:
问题恰恰出在:
↩️ 转弯。
信号路径原本是:
同轴结构
↓
直线传输
到了直角结构变成:
同轴
↓
90°
转向
↓
PCB
这个过程中容易产生:
⚠️ 阻抗突变
⚠️ 电场畸变
⚠️ 寄生电感
⚠️ 寄生电容
频率越高越明显。
⚡ 边缘安装为什么天然占优?
边缘安装SMA最大的优势是:
📡 信号路径更直。
典型结构:
SMA中心针
↓
直接进入微带线
↓
连续传输
整个过程几乎没有:
🔄 90°转折
🔄 多余过渡
🔄 长引脚结构
因此阻抗更容易保持连续。
📊 实测回波损耗能差多少?
德索连接器在项目验证以及行业公开测试数据中经常看到类似趋势:
在较低频率:
📶 1GHz~6GHz
差异往往不大。
可能只有:
📉 1dB以内
很多工程师甚至测不出来。
但到了:
📶 18GHz~26.5GHz
差距开始快速放大。
常见情况:
🟢 优秀边缘安装
回波损耗:
-20dB~-30dB以上
🟠 普通直角安装
回波损耗:
-12dB~-18dB
如果设计优化不足:
甚至可能更差。
需要强调的是:
这并不是所有直角连接器都一定差。
而是:
直角结构本身更难做到优秀。
🎯 为什么回波损耗差几dB影响这么大?
很多新人觉得:
-20dB和-15dB没差多少。
实际上反射功率差异很明显。
回波损耗越低:
意味着:
📉 更多能量被反射回来。
结果可能出现:
⚠️ 发射效率下降
⚠️ 接收灵敏度降低
⚠️ 测试误差增加
⚠️ 功放负载恶化
在26.5GHz附近尤其明显。
🔍 真正的问题不只是连接器
很多失效分析最后发现:
锅不一定是SMA。
而是:
🛠️ 焊盘设计
过宽。
🛠️ 接地过孔
数量不足。
🛠️ 过孔残桩
没有背钻。
🛠️ 地平面开窗
处理不合理。
🛠️ PCB叠层
阻抗控制失效。
这些因素往往比连接器本身影响更大。
📡 边缘安装最常见的错误
很多工程师以为:
买个高频SMA就结束了。
实际上:
连接器性能 ≠ 系统性能。
经常看到:
❌ 板边没有倒角
❌ 接地过孔距离太远
❌ 微带线宽度错误
❌ 阻抗没重新计算
结果:
26.5GHz时照样翻车。
🚨 为什么毫米波预研越来越喜欢边缘安装?
因为频率继续提高后:
📶 26.5GHz
📶 40GHz
📶 50GHz
📶 67GHz
每一个结构不连续点都会被放大。
边缘安装具备:
✅ 更短路径
✅ 更少过渡
✅ 更容易建模
✅ 更容易仿真
因此越来越成为首选方案。
🧪 实验室里怎么验证?
通常会进行:
🔬 VNA矢量网络分析
🔬 TDR阻抗扫描
🔬 S11测试
🔬 插损测试
重点观察:
S11
↓
阻抗连续性
↓
结构过渡质量
很多时候TDR一拉出来:
直角结构的阻抗波动会比边缘安装明显得多。
📋 什么时候直角SMA仍然值得选?
并不是说直角一定不能用。
以下场景依然很有价值:
✅ 空间极其紧凑
✅ 频率低于6GHz
✅ 工业控制设备
✅ 普通通信设备
✅ 非极限射频设计
因为:
📦 结构布局有时候比那几dB更重要。
💡 老工程师的一句话
很多人以为:
高频系统输给的是芯片。
实际上经常输给:
那几毫米的过渡结构。
26.5GHz时代最昂贵的失误之一,就是把连接器当成一个理想的50Ω元件。
它从来都不是。
✨ 写在最后
随着26.5GHz应用越来越普及,SMA连接器已经不再只是一个简单的射频接口,而成为整个高频链路中的关键过渡结构。
德索连接器在高频测试和客户项目中发现:
📡 边缘安装SMA由于传输路径更短、阻抗连续性更好,通常能够获得更优的回波损耗表现;
📉 直角SMA并非不能做到高性能,但设计难度明显更高,对焊盘、接地、过孔和PCB结构的要求也更加苛刻;
🔬 当频率进入26.5GHz附近时,真正决定性能的往往不只是连接器型号,而是连接器与PCB共同组成的那一小段过渡区域。
因为在高频世界里,最容易被忽略的几毫米,往往决定着最终能不能达到设计目标。
SMA插座回流焊炉温曲线设错了,锡膏没完全熔化会造成什么后果?
✍️ 德索连接器 · 王工
很多工程师觉得:
🔥 回流焊只要板子焊上了就算成功。
肉眼看到:
✅ SMA插座没歪
✅ 焊盘没掉
✅ 焊点也有锡
✅ 万用表导通正常
似乎一切没问题。
但德索连接器在处理高频产品失效案例时发现,有一种故障特别隐蔽:
🚨 锡膏没有完全熔化。
它不像虚焊那样一眼就能看出来。
也不像短路那样立即暴露。
很多产品甚至能够:
📡 正常出货
📡 正常点亮
📡 正常通过功能测试
结果到了客户现场几个月后:
⚠️ 驻波变差
⚠️ 功率下降
⚠️ 偶发断链
⚠️ 振动测试失败
最后追溯根因才发现:
问题早在回流焊那十几分钟里就已经埋下了。
🔍 什么叫“没完全熔化”?
很多人理解错了。
并不是:
锡膏完全没化那种情况很容易发现。
真正危险的是:
部分熔化
+
部分未熔化
也就是业内常说的:
⚠️ 冷焊
⚠️ 半熔焊点
⚠️ 不完全润湿
表面看着像焊好了。
内部却没有形成完整冶金结合。
🔬 锡膏真正焊接时发生什么?
正常回流焊过程:
升温
 ↓
助焊剂活化
 ↓
锡膏熔融
 ↓
润湿焊盘
 ↓
形成金属间化合物(IMC)
 ↓
冷却固化
关键步骤是:
🎯 润湿
🎯 冶金结合
只有这样才能形成可靠连接。
🚨 温度不够会怎样?
例如常见无铅锡膏:
熔点约:
217℃如果炉温曲线设计错误:
峰值温度不足;
或者液相时间太短;
就可能出现:
表面融化
↓
内部未充分熔化
结果形成:
⚠️ 假焊点
📷 肉眼为什么看不出来?
这是最坑人之处。
从外观上看:
🟢 焊点有光泽
🟢 轮廓完整
🟢 SMA插座固定牢靠
甚至AOI检测也可能通过。
但切开后会发现:
🔍 内部存在空隙
🔍 润湿面积不足
🔍 金属间化合物层异常薄
本质上只是:
“粘住了”。
而不是:
“焊牢了”。
⚡ 对SMA外导体接地有什么影响?
很多工程师最容易忽略这里。
SMA插座除了中心针。
还有:
🛡️ 外导体接地焊脚
这些焊脚承担:
📡 射频回流路径
📡 接地连续性
📡 屏蔽功能
如果焊点半熔:
接地阻抗会上升。
结果出现:
📉 驻波恶化
📉 插损增加
📉 EMI变差
📡 为什么高频比低频更敏感?
因为高频电流并不均匀流动。
受到:
趋肤效应
影响。
高频回流路径极其依赖:
🛡️ 完整接地面
🛡️ 焊盘连续性
🛡️ 焊点质量
一个低频看不出的缺陷。
到了:
📡 6GHz
📡 18GHz
📡 26.5GHz
可能被放大数倍。
🔥 中心针焊点会发生什么?
如果中心针焊接不充分。
初期表现:
✅ 导通正常
但长期运行后:
会出现:
⚠️ 接触电阻上升
⚠️ 热量积累
⚠️ 微裂纹扩展
尤其大功率发射链路。
问题更明显。
📊 为什么振动测试最容易暴露?
因为不完全熔化的焊点:
机械强度明显不足。
正常焊点:
焊盘
+
IMC层
+
焊料
=
整体结构
半熔焊点:
局部接触
+
弱结合
振动时:
📳 微裂纹产生
📳 裂纹扩展
📳 焊点疲劳
最终出现:
❌ 瞬断
❌ 偶发故障
🌡️ 温循试验为什么也容易失败?
因为不同材料热膨胀系数不同。
每一次:
-40℃
 ↓
+85℃
循环。
焊点都在承受拉伸和压缩。
正常焊点能承受。
半熔焊点往往会:
🚨 提前开裂。
🔬 X-Ray经常能发现什么?
很多工厂只看外观。
实际上X-Ray经常能看到:
📍 空洞异常
📍 未充分润湿
📍 焊料堆积
📍 焊料分布不均
这些都是炉温曲线异常的典型信号。
📈 射频性能会怎么变化?
典型表现包括:
📉 S11变差
回波损耗下降。
📉 VSWR升高
阻抗连续性被破坏。
📉 插损增加
特别是高频段。
📉 PIM变差
高功率系统更明显。
很多工程师会怀疑:
📡 连接器质量不好。
实际上问题可能出在焊接工艺。
🛠️ 哪些炉温参数最关键?
重点关注:
🔥 预热斜率
过快容易炸锡。
🔥 恒温区时间
保证均匀升温。
🔥 峰值温度
必须达到工艺要求。
🔥 液相时间
保证充分润湿。
很多问题并不是峰值温度低。
而是:
⏱️ 液相时间太短。
⚠️ 一个真实误区
很多生产现场喜欢:
“温度低一点更安全”。
实际上:
温度不足往往比略高更危险。
因为:
焊上了
≠
焊好了
这是两回事。
📋 老工程师检查SMA回流焊时最关注什么?
通常顺序是:
🔍 焊盘润湿情况
🔍 外导体接地焊脚
🔍 中心针焊点
🔍 X-Ray结果
🔍 S参数测试
而不是只看:
👀 外观漂不漂亮。
✨ 写在最后
SMA插座回流焊过程中,最危险的情况往往不是完全没焊上,而是“看起来焊上了”。
德索连接器在大量失效分析中发现:
🔥 锡膏没有充分熔化时,焊点依然可能导通;
📡 产品依然可能通过初始功能测试;
⏳ 但随着振动、温度循环和长期运行,隐藏缺陷会逐渐暴露。
对于高频射频系统来说,一个未充分润湿的焊点,不仅仅意味着机械强度下降,更意味着回流路径、阻抗连续性和射频性能都可能受到影响。
因为在回流焊工艺里,最可怕的从来不是焊不上,而是以为自己已经焊好了。
联系我们
地址:江门市新会区大泽镇深江产业园大泽园区万洋众创城5号楼
免费电话:400-6263-698
QQ客服:1102292886
Email: sale@dosin.cn


